模具伸缩柯二级保养内容标准及各配件保养方法-瑞博乐
发布日期:2026-09-15
点击次数:67
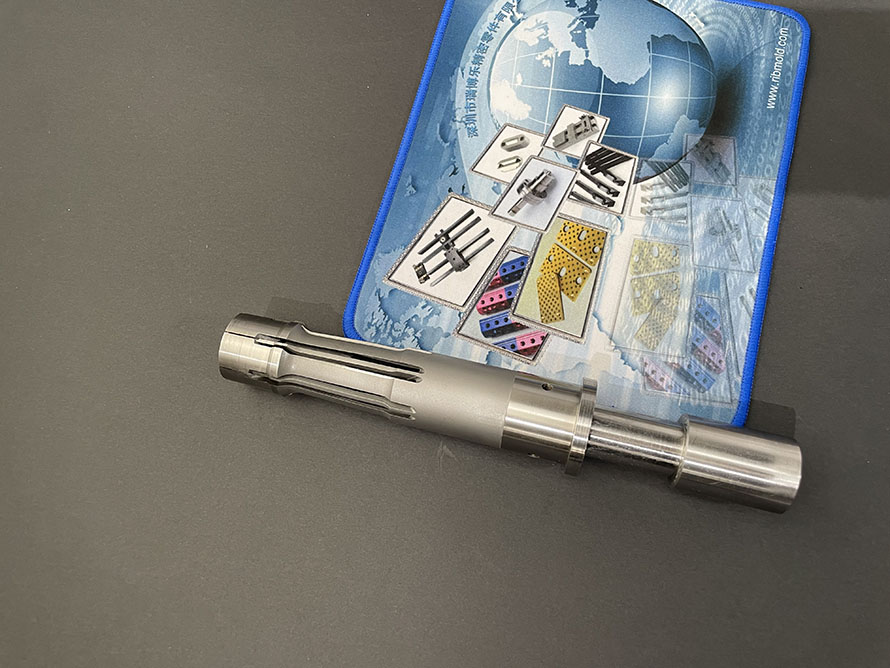
模具二级保养是企业依据模具实际技术状态、结构复杂程度制定的定期系统性深度保养工作,属于模具日常运维的核心任务。相较于常规清洁保养,二级保养侧重对模具精密配件、运动结构、受力部件的检查、修复与更换,涵盖锁模扣、弹性件、导向件以及伸缩柯抽芯结构等关键模具配件。整套保养工作由专业模修人员负责执行,并需要完整记录保养情况、配件损耗及更换信息,保障模具长期稳定运行。
模具二级保养能够有效减少模具卡顿、拉伤、崩刃、变形、断裂等故障,尤其对带有伸缩柯往复抽芯结构的复杂模具,规范的二级保养可以大幅降低抽芯卡滞、走位、磨损等常见问题,提升模具成型精度、延长模具使用寿命、降低生产报废成本,是保障车间生产高效、稳定运作的关键工作。下面针对模具各类核心零件,详细介绍二级保养的具体要求与操作方法。

一、导向零件保养(导柱、导套、导板)
导向零件是模具开合模精准对位的基础部件,也是保障伸缩柯抽芯行程平稳、配合精准的重要结构。模具长期量产使用后,导向部位极易出现拉伤、划痕、卡顿等缺陷,主要诱因包括润滑油脂污染变质、导向间隙偏移、异物进入配合面等。
二级保养作业要求:针对导向零件表面产生的拉痕、毛刺,需使用专业油石打磨推顺处理,打磨完成后进行精细抛光,保证导向面光滑平整、间隙均匀,确保模具开合顺畅,同时为伸缩柯往复运动提供稳定的对位基础,避免因模具对位偏差导致抽芯结构磨损异常。
二、修边刀口保养
模具修边刀口长期承受剪切、挤压作用力,在持续生产过程中容易出现崩刃、刃口塌陷、磨损钝化等问题,直接影响产品修边质量,出现毛边、披锋、尺寸偏差等不良问题。
二级保养作业要求:定期全面检查刀口完整度,针对崩刃、塌陷、磨损严重的刀口部位,采用匹配材质焊条进行补焊修复,修复后打磨抛光校正刀口精度,保证刀口锋利、贴合严密,避免因产品变形挤压造成伸缩柯受力偏移、卡模故障。
三、弹簧等弹性零件保养
弹簧是模具损耗率最高的弹性配件,广泛应用于开合模顶出、伸缩柯复位、抽芯辅助等结构中,长期往复受力极易出现疲劳变形、断裂、弹力衰减等问题,直接导致模具复位不到位、抽芯卡顿、合模异常等故障。
二级保养作业要求:全面排查所有模具弹簧的外观状态与弹力情况,针对变形、开裂、弹力不足的弹簧必须及时更换。更换时严格匹配弹簧规格型号,以弹簧颜色、外径、长度三项参数为判定标准,三项参数必须完全一致,杜绝混用非标弹簧,保障伸缩柯复位精度与模具开合稳定性。
四、冲头、冲套保养
模具冲头、冲套多为标准精密配件,主要用于产品冲孔、成型等工序。在量产过程中,冲头易出现弯曲、折断、啃伤等问题,冲套长期摩擦也会出现内壁磨损、孔径变大等损耗缺陷,造成冲孔毛边、尺寸超差、模具卡顿等问题。
二级保养作业要求:定期检查冲头、冲套的磨损及形变情况,对于损坏、磨损超差的配件,需按照原有标准规格整体更换。更换时精准核对冲头工作尺寸、安装尺寸、总长尺寸等核心参数,保证装配精度,避免模具运动干涉,间接保护伸缩柯等周边精密结构不受挤压损伤。
五、紧固零件保养
模具各类螺丝、定位销、固定块等紧固零件,长期承受震动、开合模冲击,容易出现松动、滑丝、变形、断裂等问题,会导致模具配件走位、配合偏移,进而引发整套模具故障。
二级保养作业要求:全面巡检模具所有紧固配件,逐一排查松动、损坏、缺失情况。对松动配件及时锁紧,对损坏、滑丝、变形的紧固零件,统一更换同规格标准配件,保证模具各结构、伸缩柯装配位固定牢固、位置精准,杜绝因配件松动引发的模具故障。
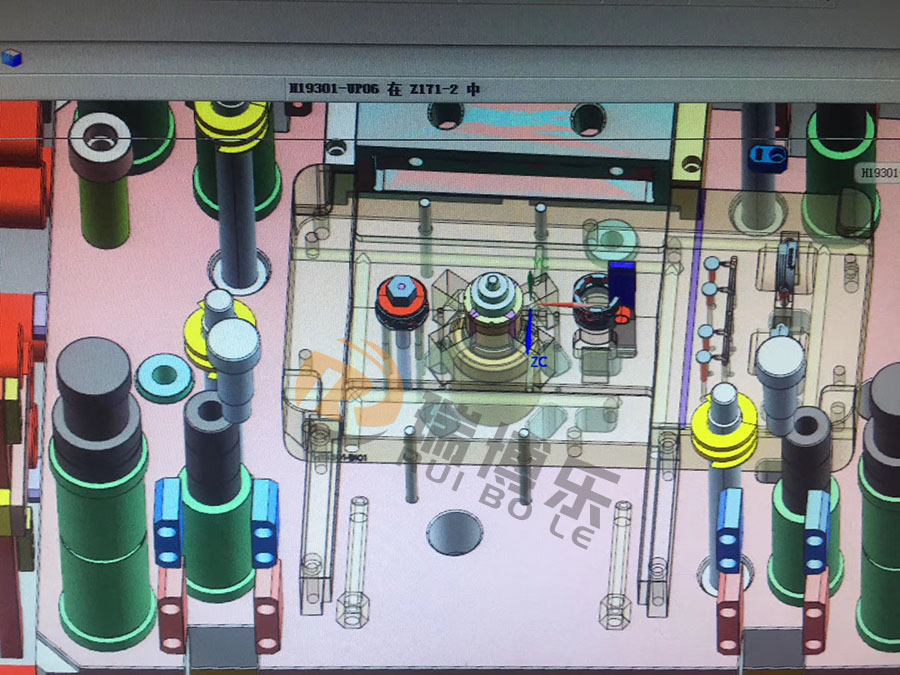
总结
模具二级保养是模具生产运维中不可或缺的核心工作,系统化、规范化的定期保养,能够及时修复模具损耗缺陷、更换老化配件,尤其可以有效保障伸缩柯、导向结构、刀口、冲裁结构等精密部件的运行稳定性。不仅可以保障模具设备常态化稳定运行,大幅降低模具故障停机率与维修成本,还能持续提升生产效率、稳定产品成型品质,为企业量产生产降本增效。